
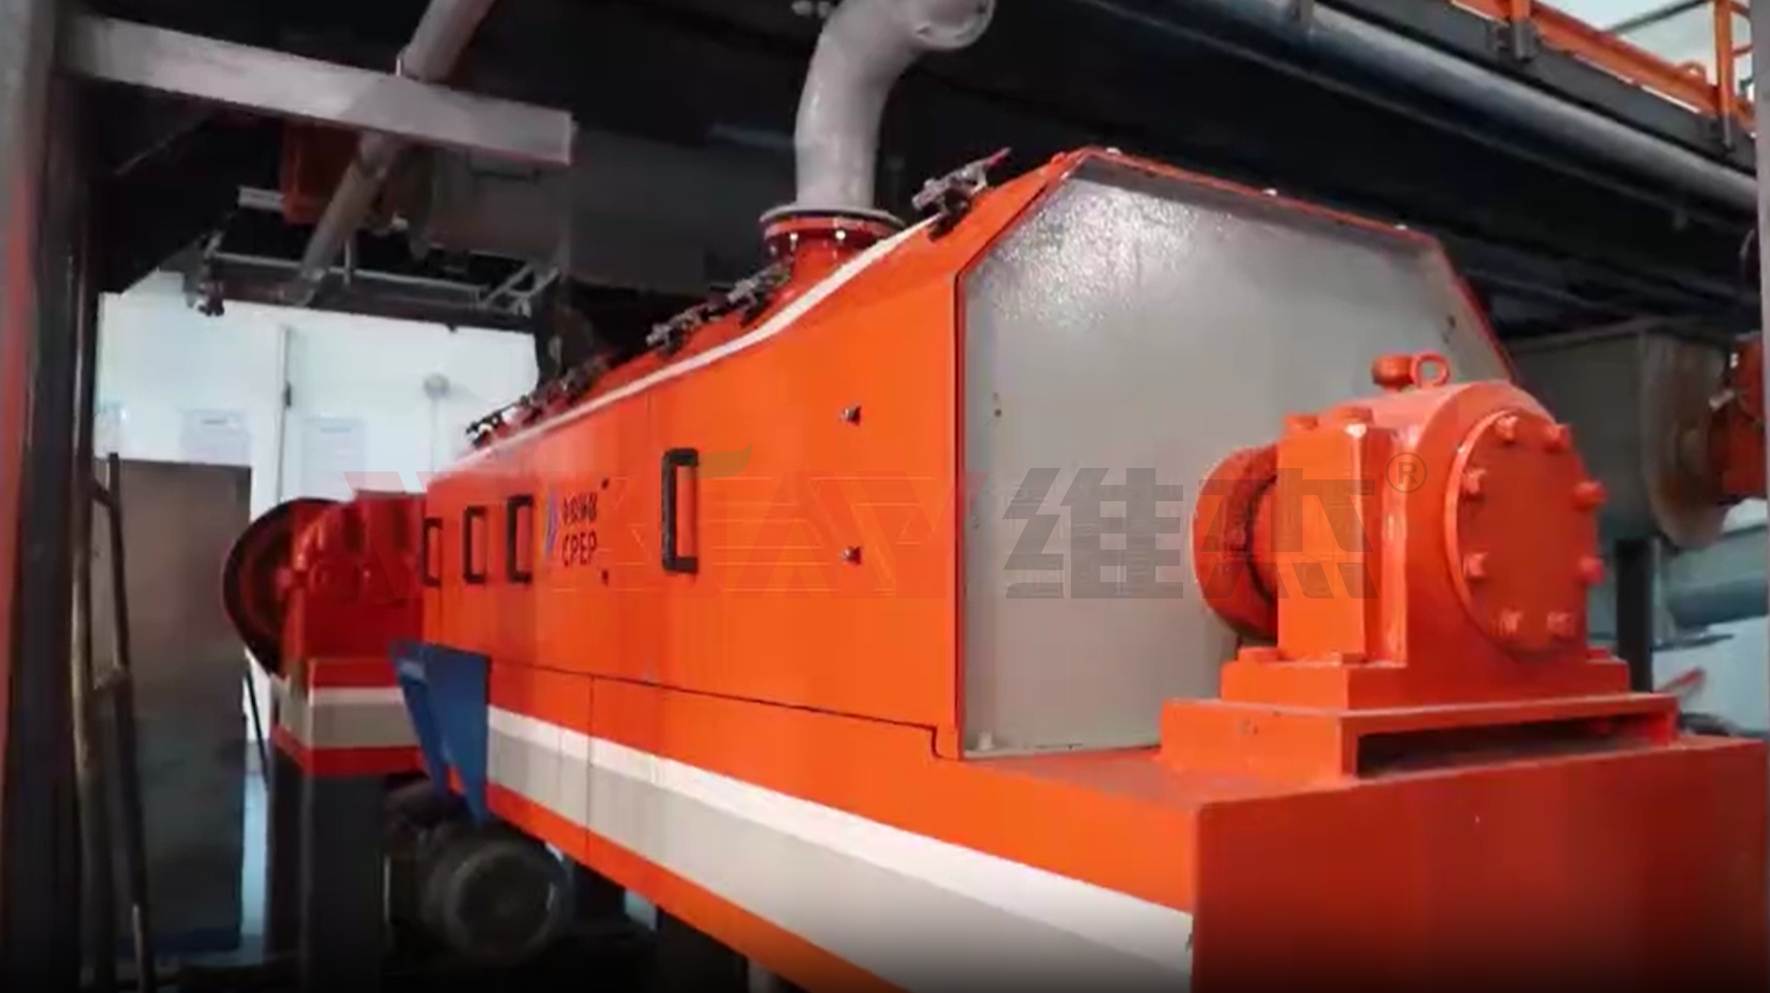
Сценарий: утренний сменный шум, оператор проверяет датчики, а одна секция конвейера стоит — так часто начинается день на заводе. Во втором предложении: я говорю про автоматизация линии производства и сразу помню кейс с автоматические конвейерные линии, — и вопрос: почему при видимой автоматизации всё ещё тонут бюджеты и терпение? (есть данные: средний простой из-за интеграции без тестов — до 12% рабочего времени). Переходим дальше. — слушай, это проще, чем кажется, но только если смотреть глубже.
Почему традиционные решения подводят — мои наблюдения и реальные цифры
Я работаю в B2B supply chain более 15 лет и видел одну и ту же картину в разных городах: от Казани до Тольятти. В марте 2018 года на заводе в Тольятти мы ставили Siemens S7 PLC и Yaskawa servo motors на линию упаковки. Звучит современно, но через две недели начальник смены показал журнал: частые синхронизации приводили к простаиванию секции — потери 28% сменного времени, брака 3,8% (до вмешательства). Я помню, как это меня раздражало — и я сделал выводы. Первое: многие проекты пакуют PLC, SCADA и drive inverters как «готовое решение», не тестируя реальные циклы смены. Второе: edge computing nodes и локальные power converters часто игнорируются при проектировании, а потом начинают «болеть» от температурных колебаний — и всё падает. Наблюдение конкретное: при неправильной настройке ПИД-регуляторов на сервоприводах браки росли на 1–2% за неделю.
А что именно ломается чаще всего?
Коротко: синхронизация между модулями, слабая диагностика в SCADA, и человеческий фактор при ручной переинсталляции прошивок. Я помню субботнее утро (12 мая 2019), когда мы теряли смену из‑за несовместимости прошивок контроллеров — никто не проверил версию. Конкретика: обновление прошивки PLC заняло 6 часов и снизило простой на 40% в следующие две недели. — странно, но факт. Это не абстракция; это математика потерь и простых правил, которых не соблюдают.
Сравнение подходов и взгляд вперёд: что выбрать и как не ошибиться
Перейду к сравнению: традиционная «коробочная» автоматизация против модульного, скользкого подхода с линиями под ключ. Я предпочитаю решения, где поставщик тестирует весь цикл на стенде, а не только отдельные модули. Когда мы в 2020 году работали над проектом «линии под ключ» (завод пищевой упаковки, Калуга, ноябрь 2020), интегратор поставил полный набор: PLC+SCADA, edge computing nodes для обработки данных в реальном времени и резервные power converters. Результат — падение простоев на 32% и снижение себестоимости упаковки на 7% через три месяца. Это измеримо.
Что дальше? (реальные шаги)
Если вы выбираете между быстрым дешевым решением и продуманной линией, подумайте так: быстрый монтаж часто прячет будущие расходы на обслуживание. Я советую оценивать три ключевых метрики — и да, я говорю это как практик, не как теоретик. Первая метрика: время восстановления после сбоя (MTTR) в минутах; в нашем опыте хорошая система даёт MTTR < 30 минут. Вторая: уровень автоматических предупреждений — количество ложных тревог в день; цель — меньше 2 ложных на смену. Третья: интегрируемость — процент оборудования с открытыми протоколами (Profinet, Modbus) — чем выше, тем проще масштабировать. Эти три показателя реально показывают, что будет с вашей рентабельностью через 6–12 месяцев.
Я часто говорю клиентам: забудьте о красивых презентациях — спрашивайте цифры и паспорта оборудования. Мы в проектах проверяем совместимость конкретных моделей: Siemens S7 PLC, Yaskawa серво-приводы, конкретные модели drive inverters, и тестируем работу SCADA в реальных сменах. Конкретный пример: в августе 2021 на линии в Нижнем Новгороде замена дешёвых power converters на стабилизированные модули снизила число перезапусков на 15% за месяц. — да, мелочь, но она платит за себя.
Совет от меня, проверенный на практике: выбирайте поставщика, который готов поставлять линии под ключ с тестовой приемкой на стенде и отчетом по MTTR/браку. Мы делаем так в большинстве проектов — и результат понятен: меньше сюрпризов, ниже затраты на обслуживание, быстрее выход на нормальную производительность. Я остаюсь на связи с клиентами минимум на 12 месяцев после пуска, потому что реальная настойка начинается в эксплуатации.
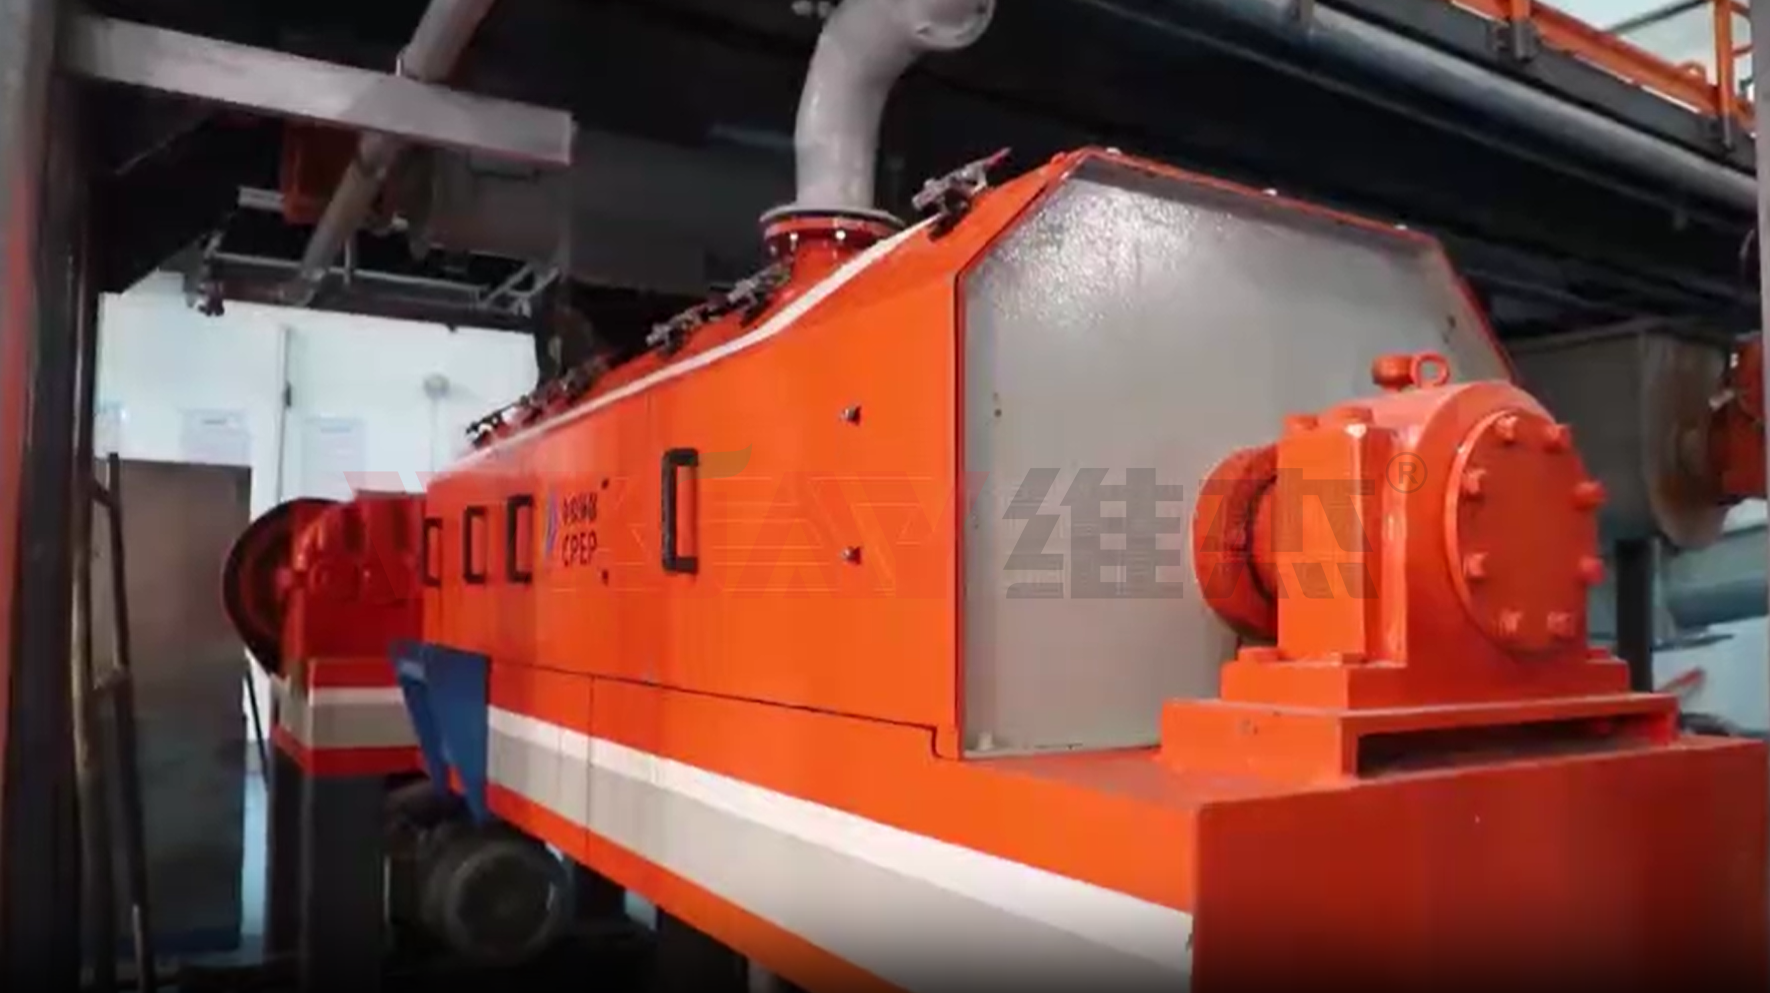
В заключение — три конкретных шага для оценки подрядчика: 1) требуйте реальные цифры по MTTR и пример из ближайших 24 месяцев, 2) проверьте поддерживаемые протоколы и версии прошивок (конкретно — Profinet/Modbus, какие версии), 3) попросите список конкретных компонентов (модели PLC, servo motors, power converters) с их паспортами. Сделаете это — сэкономите время и деньги. Я видел проекты, где эти шаги дали возврат инвестиций за 6 месяцев. Если хотите, я могу рассказать о кейсе с Тольятти подробнее — у меня есть лог-файлы и снимки с панели. В конце концов, выбор поставщика — это про практику и честные цифры. Wijay